
Accueil > Perçage carbure monobloc
Perçage carbure
Le perçage des métaux avec foret en carbure
Le perçage métallique est une opération fondamentale en usinage. Son efficacité et sa précision dépendent avant tout du choix et de l’utilisation judicieuse de l’outil coupant. Ce guide fournit une fiche technique pour leur sélection et leur emploi.
Vue d’ensemble des matériaux d’outils coupants
Le choix du matériau est déterminé par les caractéristiques du métal à percer, les exigences de productivité et de qualité HSS, HSS Cobalt, carbure K20, K30, etc.
Forets en carbure
- Caractéristiques : Dureté et résistance à l’usure exceptionnelles. Supporte des températures de coupe très élevées.
- Avantages: Vitesses et avances accrues. Durée de vie 5 à 10 fois supérieure à l’HSS sur matériaux abrasifs ou durs. Qualité de perçage optimale (tolérance, finition).
- Inconvénients : Plus sensibles aux chocs (fragilité relative). Coût initial plus élevé.
Applications recommandées
Aciers trempés (jusqu’à 65 HRC), fontes, super-alliages, aciers inoxydables abrasifs et toutes les opérations de production en série.
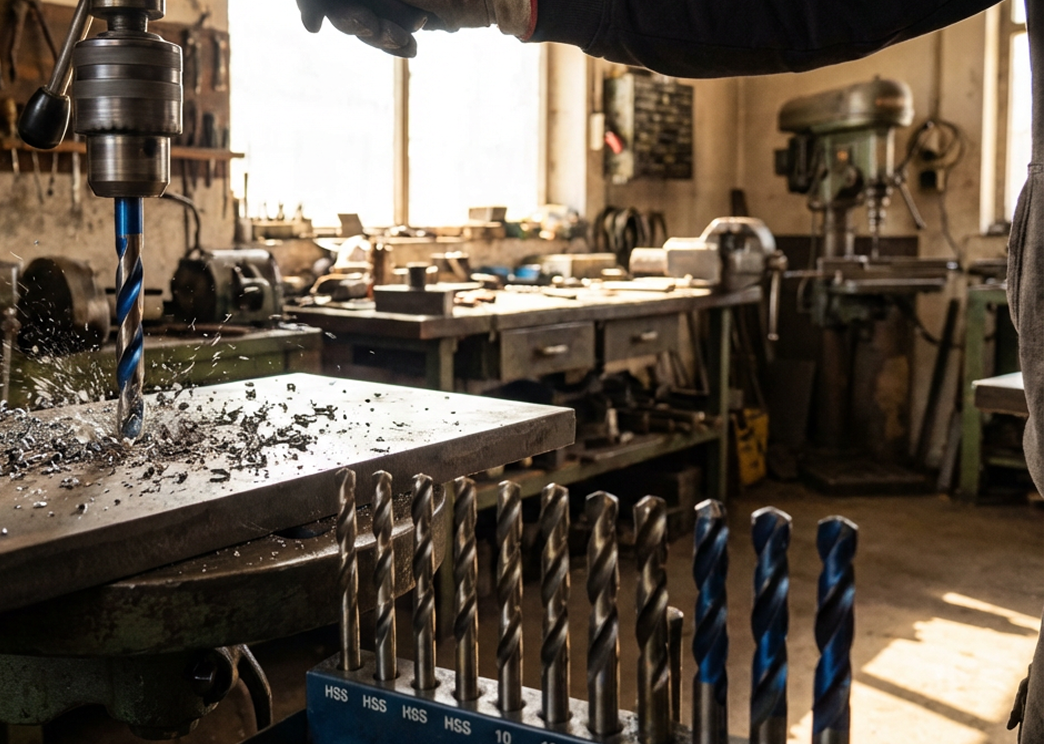
Conditions de coupe et optimisation de l’opération
Le réglage correct des paramètres est indispensable pour exploiter le potentiel de l’outil.
Vitesse de coupe (Vc) et avance (f) :
- Acier rapide (HSS) : Vitesse faible à moyenne (ex: 15-30 m/min pour l’acier). Avance modérée.
- Carbure : Vitesse élevée (ex: 60-120 m/min pour l’acier). Avance plus importante.
- Règle essentielle : La vitesse de coupe est en fonction du type d’outil (Carbure > HSS), puis du matériau de la pièce.
- Utilisation du lubrifiant/collant : Nécessité absolue pour évacuer la chaleur, réduire les frictions et évacuer les copeaux. Le refroidissement continu est critique pour éviter les chocs thermiques (fissuration) et assurer une longue durée de vie.
- Débit et pression : Pour les trous profonds (>3x D) ou avec des forets carbure à arrosage central (trou d’huile), une pression de de l’arrosage central élevée est requise pour franchir le « mur de vapeur » à la pointe et évacuer les copeaux.
- Profondeur de perçage et stratégie :
- Forets conventionnels (sans trou d’huile) : Limitez la profondeur à 3xD pour une bonne évacuation des copeaux.
- Trous profonds : Utilisez des cycles de débourrage (peck drilling) ou optez pour des forets à trou d’huile. Ces derniers produisent des trous plus droits, avec un meilleur état de surface et permettent des vitesses d’avance supérieures et donc une durée de vie supérieure de l’outil.
Critères de sélection et fiches techniques par matériau
La performance d’un foret est déterminée par sa géométrie. Voici les spécifications clés.
- Angle de pointe (point angle) : Angle formé par les deux arêtes de coupe principales souvent 130-135°.
- Hélice (helix angle) : Angle de goujure par rapport à l’axe du foret.
- Dépouille (relief angle) : Angle à l’arrière de l’arête principale essentiel pour éviter le frottement.
- Affûtage en croix (Split point) : affûtage « split » auto-centreur et souvent accompagné d’un angle de pointe de 130° – 135° facilitent la pénétration dans l’acier et donc une meilleure finition.
- Angle d’hélice : le plus répondu est de 30° tandis qu’une hélice plus forte existe destinée à être utilisée sur les matériaux tendres (aluminium, cuivre) pour réduire les efforts de coupe et diminuer la résistance des arêtes de coupe.
- Revêtement : l’enlèvement des copeaux est plus facile avec des forets revêtus grâce à la diminution du frottement et à des conditions de coupe plus élevées (TiN, TiAlN, TiSiN, ZrN, par exemple).